
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Grossist
Precision Silica Sol Casting · Tillförlitlig leverans · Direkta fabrikspriser
Grossist marin hårdvara för bulkbeställningar
316 rostfritt stål marin hårdvara för grossister, distributörer och båtbyggare. Skicka din produktlista och kvantiteter för att begära en katalog och offert.
28 år
Verktygs- och gjutexpert
Specialiserad på precisionsverktyg och marina kvalitet 316 rostfritt stål silica sol precision
gjutning.
15 000+ m²
Modern produktionsanläggning
Integrerade interna verkstäder som täcker gjutning, precision CNC och spegelhandpolering.
100+ länder
Globala distributionspartners
Långsiktig tier-1-leverantörspartner till ledande marina distributörer i Nordamerika, Europa och
Oceanien.
3-dagars
Utskick för SKU:er i lager
För varor som inte finns i lager, förvänta dig
cirka 30 dagar för att möjliggöra produktionsschemaläggning och förberedelser.
Omfattande hårdvarusortiment
AISI 316 / 316L rostfritt stål med spegelhandpolering för maximal saltvattenkorrosion motstånd och bestående estetiskt värde.
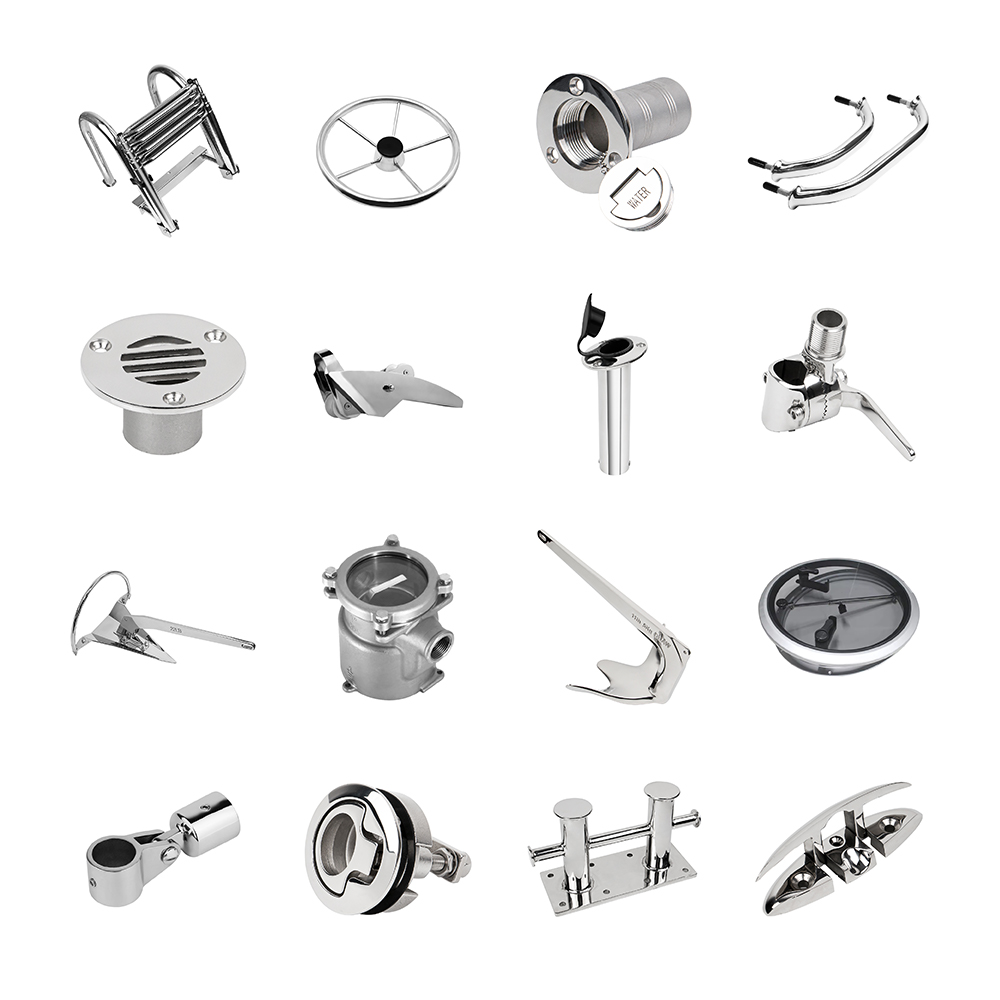

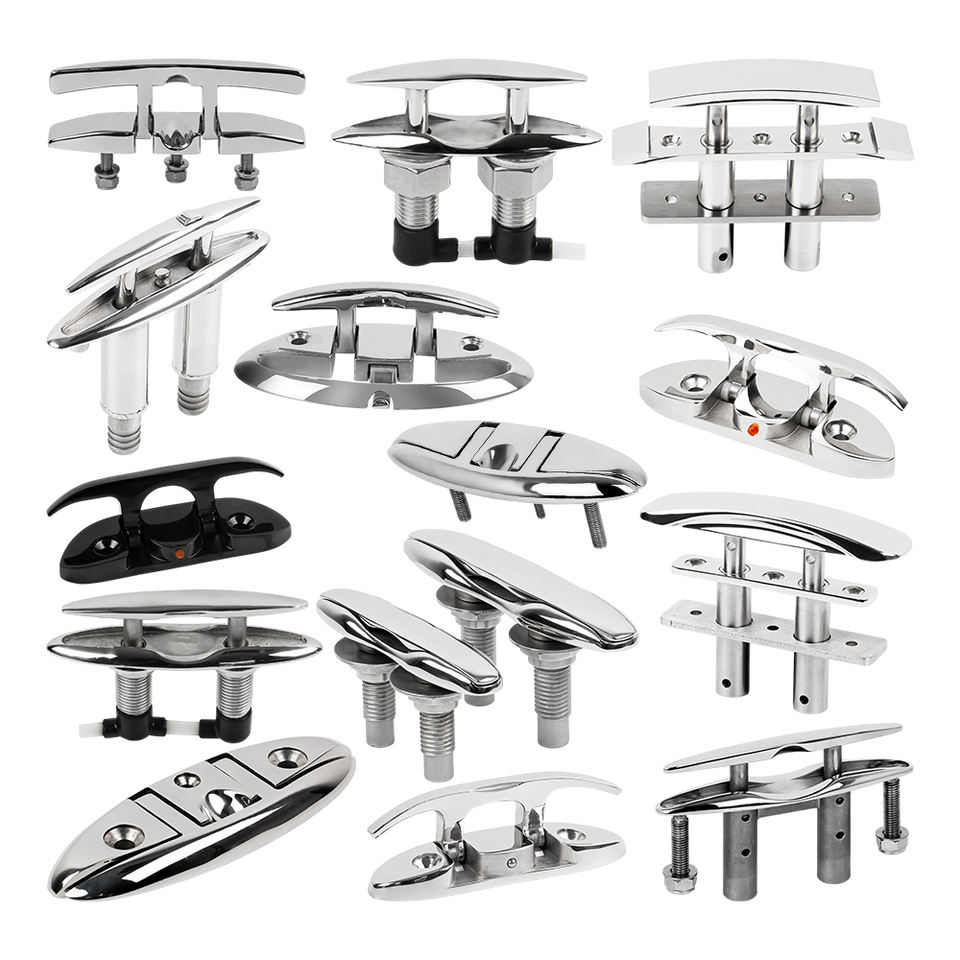
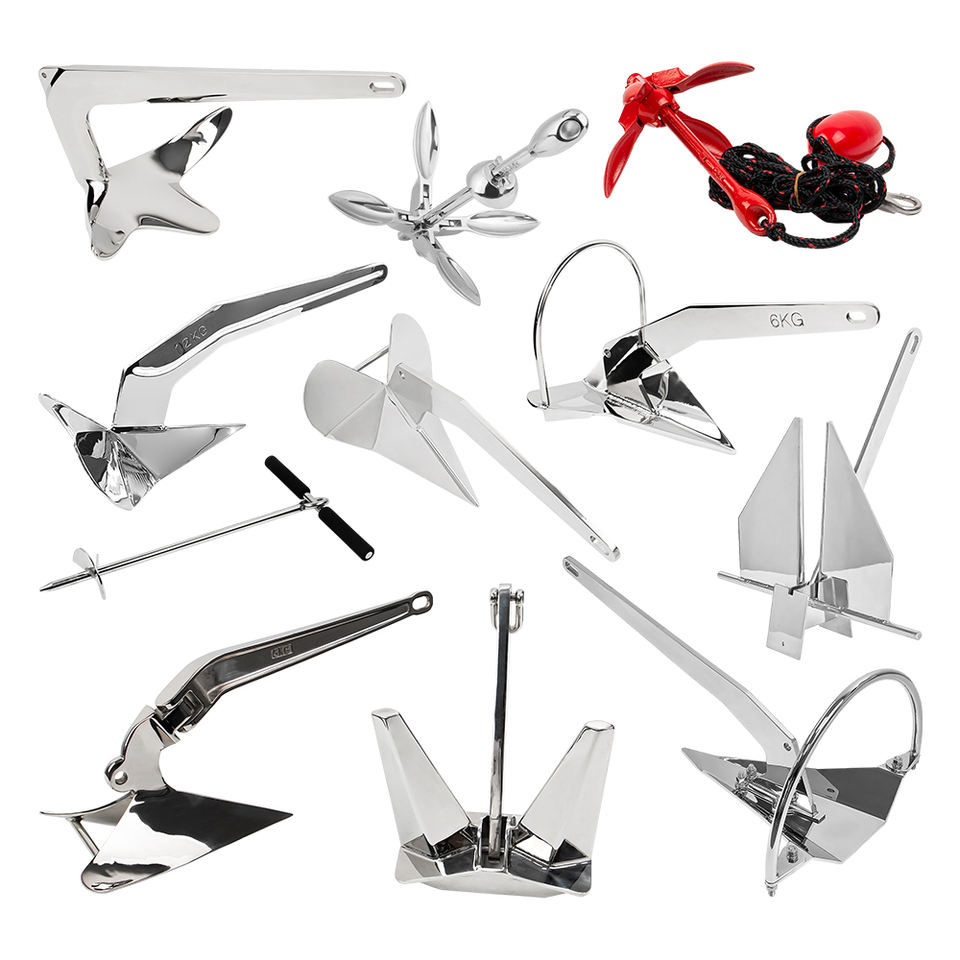
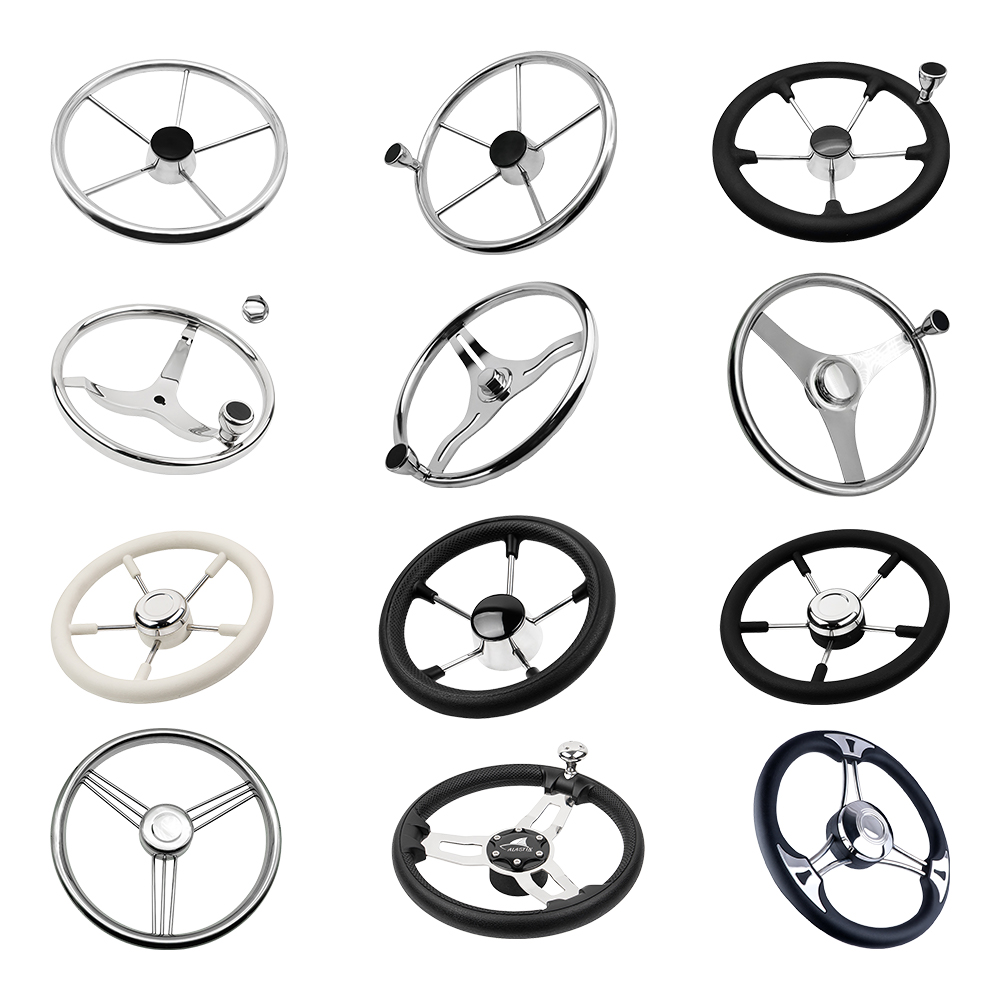
* Fler kategorier och fullständig katalog med specifikationer på begäran.
Utvalda ingenjörsprojekt
Två exempel på ingenjörsstyrning: förbättrad dämpningsgångjärns prestanda genom gjutprecision och kontroll rattens slut efter slutlig svetsning.
CASE 01 · PRESTANDAUTVECKLING
Förbättring av dämpningsgångjärnsprestanda genom gjutning Precision
Efter att ha klargjort kundens krav förfinade vi precisionen i investeringsgjutningsprocessen genom flera iterationer och testade det reviderade gångjärnet.
Kundkrav
Kunden behövde ett dämpande gångjärn som skulle behålla den nödvändiga kontrollen över locket över dess funktion vinkelområde efter upprepad användning. Att förbli intakt var inte tillräckligt: dämpningsprestanda måste också vara det utvärderas.
Teknisk förbättring
Vi förfinade gjutningsprocessen för silica sol för att förbättra gångjärnets dimensionella noggrannhet komponenter, vilket resulterar i bättre dämpningsprestanda.
Resultat av kundrecension
Kunden granskade resultaten efter förbättringen som visas här och var nöjd med de reviderade gångjärnens prestanda för projektet.
Varför uppträdde dämpningsförlust nära stängt läge först?
I den här testinställningen är locket nästan horisontellt när det stängs. Dess vikt ger därför störst stängningsmoment nära stängt läge. När dämpningsprestandan minskar blir den otillräcklig kontroll uppenbara i detta vinkelområde först.
Illustrativ mekanisk relation. Kurvan visar det relativa lockets stängningsmoment, ej uppmätt gångjärn
dämpningsmoment.
Dämpningstestrekord efter förbättring
Ett par förbättrade gångjärn mottogs den 6 maj 2025 · 1,6 kg lock · Fem vinkelområden
OK / Instabil / NG — kvalitativa statusposter från den ursprungliga testposten.
| Inspelad öppning/ Sluträkning |
0–30° | 30–45° | 45–60° | 60–70° | 70–90° |
|---|---|---|---|---|---|
| 100 | OK | OK | OK | OK | OK |
| 200 | OK | OK | OK | OK | OK |
| 250 | Instabil | OK | OK | OK | OK |
| 300 | NG | Instabil | OK | OK | OK |
| 800 | NG | NG | Instabil | OK | OK |
| 1100 | NG | NG | NG | Instabil | OK |
| 1 800 | NG | NG | NG | NG | Instabil |
| 2 000 | NG | NG | NG | NG | Dämpning i stort sett förlorat |
Vid de registrerade kontrollpunkterna för 100 och 200 öppnings- och stängningsoperationer var alla fem vinkelområdena markerad OK. Den första instabila posten dök upp vid 250 i intervallet 0–30°. Senare poster visar påverkad räckvidd utökas allt eftersom testningen fortsatte. Vid 2 000 visar rekordet NG i de första fyra vinkelområdena och dämpning i stort sett förlorad i intervallet 70–90°. Inga synliga sprickor registrerades på de listade kontrollpunkter.
FALL 02 · REPETERBARHET FÖR PRODUKTION
Kontroll av rattens utlopp efter slutlig svetsning
Att korrigera fälgen efter sömsvetsning är bara ett mellansteg. Svetsning av ekrarna och navet i det färdiga hjulet kan introducera ytterligare rörelse, så utloppet kontrolleras igen efter slutmonteringssvetsning.
Inspektion av indikatorklockan efter slutmonteringssvetsning.
Produktionssekvens
1 Fälgrullning
2 Fälgsömsvetsning
3 Initial Rim Truing
4 Fälgpolering
5 Slutmonteringssvetsning
6 Kopplingsindikatorns slutkontroll
7 Korrigerande Truing
8 Förpackning
Slutlig svetsinspektion
Det färdiga hjulet kontrolleras med en visare genom en hel rotation och korrigeras vid behov innan packning. Dessa kontroller är en del av produktionssekvensen, inte bara provgodkännande.
Angiven inspektionsgräns — Detta program
±2,5 mm
Upp till 2,5 mm uppåt och 2,5 mm nedåt i överenskommen inspektionsuppställning.
Produktionen styrs till ett snävare internt mål innan packning. Inspektionsuppställningen och acceptansen
gräns överenskoms för varje projekt.
Styrka & Pålitlighet
Direkt från vår specialiserade gjutningsanläggning – byggd för att tillhandahålla högvolymkapacitet, strikt material integritet och pålitliga ledtider för Andy Marines partners.
100 % egen produktionskontroll
Från precisionsverktyg och precisionsgjutning av silica sol till spegelhandpolering och förpackning, vår 100 % egenproduktion säkerställer total kvalitetskontroll och direkt fabriksprissättning.
100+ ton månatlig produktionskapacitet
Utrustad med automatiserade vaxinjektionslinjer, högeffektiva induktionsugnar och vår veteran ingenjörsteam, hanterar vi på ett tillförlitligt sätt volymcontainerförsändelser och bulkorder.
Rigorösa tester och 100 % spårbarhet
Varje kritisk parameter kontrolleras under hela produktionen, inklusive råvaruspektrometer verifiering (EN 10204 3.1 MTC), CMM-dimensionskontroller och 72–120 timmars saltspraytestning före bulktransport.
Ledtider för massbeställningar och upprepade beställningar
Standardartiklar har vanligtvis en produktionstid på 30 dagar. Tidpunkt för varje beställning bekräftas med din offert baserat på produktval och kvantitet.
Vi ska vara ärliga - vi bryr oss om det här arbetet.
I grunden ser vi det som ett samtal. Du tar med dig slutanvändningsupplevelsen, den produktvision du har varit bär i åratal. Vi tillför årtionden av gjutningsexpertis, DFM-disciplin och fullskalig produktionskapacitet. När dessa två sidor möts tror vi att det som kommer ut är något som ingen av dem kunde ha byggt ensam.
En partner till oss i Australien tillbringade trettio år i den här branschen. Arton av dessa år förfinade han sitt koncept, lämna in patent och leta efter någon som faktiskt kunde få det att hända. Det gjorde vi. Och vara en del av det betydde mycket för oss.
Vi vet hur mycket eftertanke och uthållighet som kan ligga bakom en produktidé. När någon litar på att vi hjälper till att göra det riktigt, vi tar det på allvar. Och det är den del av detta arbete vi verkligen tycker om.


