

På Andy Marine tror vi att praktisk tillverkningskunskap är en av de mest värdefulla tillgångarna som byggts över tiden.
Inne i vår verkstad finns ingenjörer, produktionsspecialister och erfarna tekniker som har arbetat i flera år med marin hårdvara i rostfritt stål – från materialval och gjutprocesser till efterbehandling och kvalitetskontroll.
Många av dessa insikter lärs ut genom daglig produktionserfarenhet: förstå varför en komponent misslyckas, hur olika material presterar i marina miljöer och vilka detaljer som verkligen spelar roll när man utvecklar pålitlig hårdvara.
Denna praktiska kunskap delas dock ofta bara inom verkstaden och når sällan kunder som fattar inköps- och ingenjörsbeslut.
INGENJÖR SAMTALAR är vår strävan att organisera dessa samtal och dela tillverkningsupplevelsen bakom marin hårdvara.
Genom den här serien diskuterar vi material, produktionsprocesser, designöverväganden och verkliga lektioner från en marin hårdvarutillverkares perspektiv.
Dagens ENGINEER TALKS Ep.22 presenteras av Engineer Zhang, skriven av mig som redaktör.
1. Två slingor av kedja, en stämpel: varför "10 mm" ännu inte är ett svar
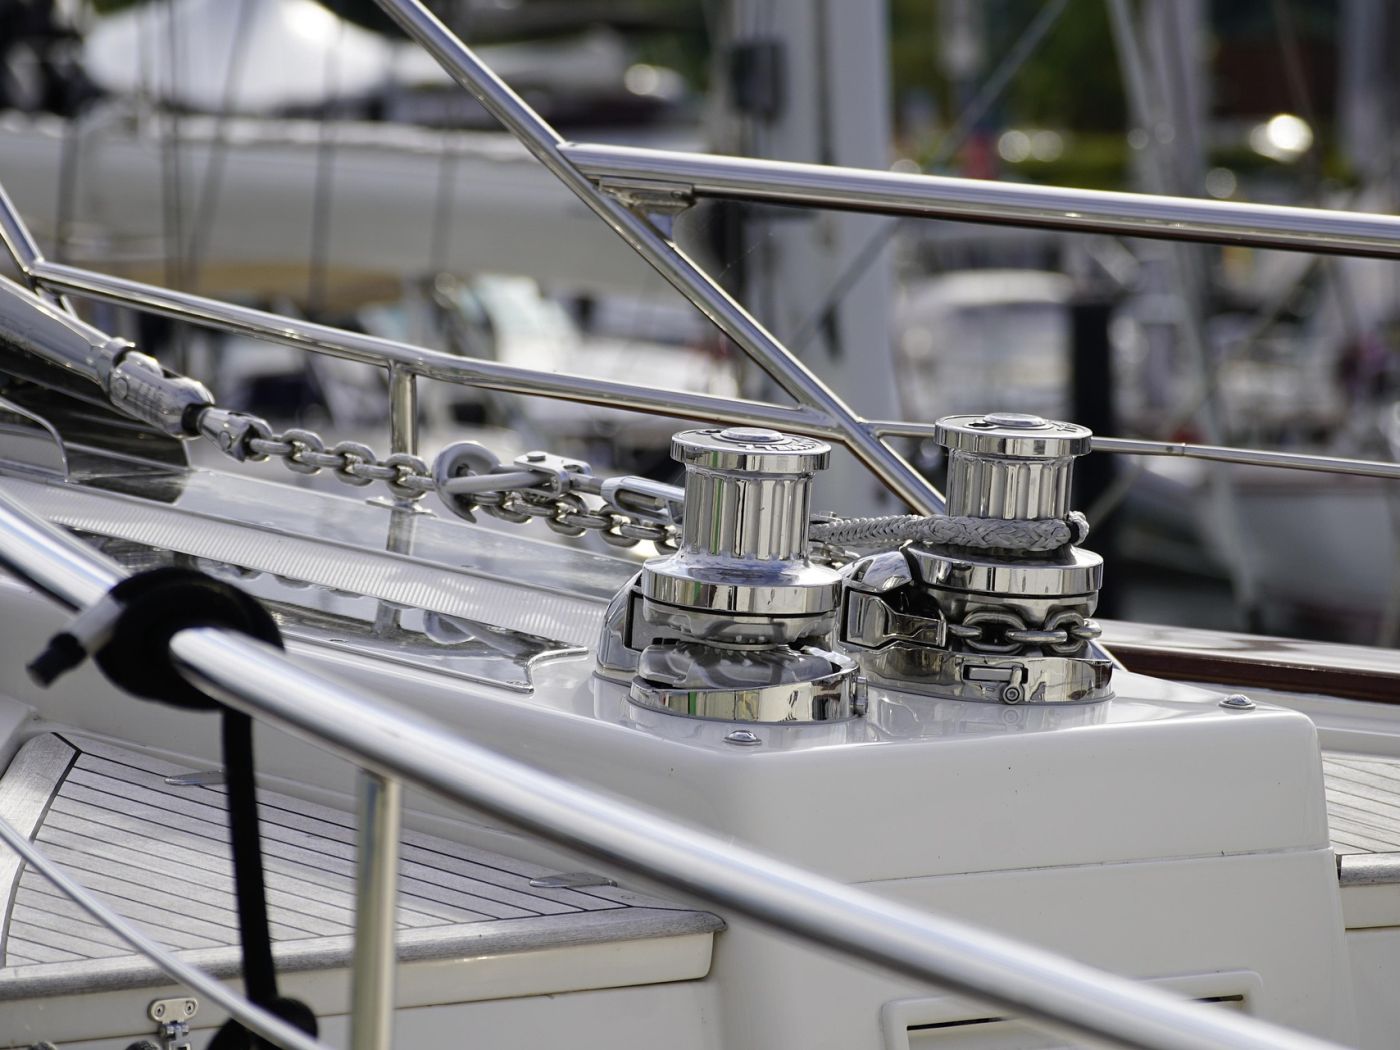
Två spolar av kortlänkad ankarkedja kan bära samma 10 mm stämpel och fortfarande beter sig olika på samma ankarspel. En längd faller ner i zigenarfickan och betalar ut smidigt; den andra sitter lite högt på tandspetsarna och under belastning börjar den hoppa över — en länk åker upp, nästa landar hårt, kedjan klättrar över drevet istället för att sitta i det.
Diameterstämpeln är inte fel. En 10 mm kedja har en nominell svärddiameter på cirka 10 mm. Vad stämpeln inte säger är längden på varje länk eller bredden på öppningen inuti den, och det är de dimensioner som ett ankarspel faktiskt greppar. Två kedjor kan dela en nominell diameter och fortfarande skilja sig åt så mycket, länk för länk, att den ena passar ett ficksnitt för en annan kalibrering och den andra inte.
För alla som ersätter en åk eller specificerar en ny, förvandlar det en enkel mätning till en kort sekvens av frågor: vilken kalibrering kedjan är gjord för, vad den färdiga länken mäter och vad zigenaren på ankarspelet klipptes för. Den här artikeln går igenom dessa tre i ordning.
2. Vad varje länkdimension faktiskt mäter
Innan något diagram är användbart hjälper det att fixa vad varje dimension betyder, eftersom samma länk beskrivs med olika symboler i olika dokument.
- Stång (tråd) diameter — d.Tjockleken på stålet som bildar länken. Detta är den "nominella storleken" som är tryckt på etiketten: 6 mm, 8 mm, 10 mm.
- Pitch — sid.Den inre längden av en enkel länk, mätt mellan de inre ytorna vid länkens ändar. Vissa dokument kallar det den interna längden.
- Invändig bredd.Den tydliga öppningen mellan de två sidorna av en länk.
- Yttre bredd.En länks yttre bredd, mätt från ytterkant till ytterkant.
En distinktion är lika viktig här som definitionerna: en nominell markering, en uppmätt dimension och en gränsdimension är tre olika saker. Den nominella storleken är en etikett. Den uppmätta dimensionen är vad en bromsok läser av på en specifik kedja. Gränsdimensionen - ett specificerat minimum eller maximum - är vad en standard tillåter, och det är den att jämföra med när man bestämmer om en kedja ska sitta.
De två metriska standarderna som används i den här artikeln betecknar samma geometri på olika sätt. DIN 766 använder d för stångdiametern, t för den inre längden (stigning), b1 för den inre bredden och b2 för den yttre bredden. ISO 4565 använder dn för nominell diameter, p1 för stigning, w1 för inre bredd och w för yttre bredd, med w1 som ett minimum och w som ett maximum.
d (DIN 766) | dn (ISO 4565)
tjockleken på det runda stålet — "10 mm" kedja är 10 mm tråd
t (DIN 766) | p1 (ISO 4565)
fri längd inuti en länk
b1 (DIN 766) | w1 min (ISO 4565)
fri öppning inuti länken
b2 (DIN 766) | w max (ISO 4565)
ytterkant till ytterkant
| Dimensionera | Vad den mäter | DIN 766 | ISO 4565 |
|---|---|---|---|
| Stång (tråd) diameter | Tjockleken på det runda stålet som länken är böjd från — den nominella storleken på etiketten, till exempel 10 mm | d | dn |
| Inre längd (stigning) | Frit avstånd inuti länken, från den ena ändens innerkant till den andras innerkant | t | p1 |
| Invändig bredd | Fri bredd på öppningen inuti länken | b1 | w1 (angivet som ett minimum) |
| Yttre bredd | Ytterbredd tvärs över länken, från ytterkant till ytterkant | b2 | w (angivet som ett maximum) |
3. Två metriska kalibreringar: DIN 766 och ISO 4565
Kortlänkad ankarkedja för små farkoster är kalibrerad under två separata metriska familjer, och skillnaden mellan dem är inte kosmetisk.
ISO 4565:1986 gäller för ankarkedjor med en nominell diameter på 6 mm till 12 mm för små farkoster, styrda av farkostens ankarspel; standarden anger att den inte gäller för kedjor som används för lyft. Dess dimensioner följer en enkel grund: stigningen p1 är tre gånger den nominella diametern dn; den minsta inre bredden w1 är 1,35 gånger dn; och den maximala yttre bredden w är 3,6 gånger dn. Dessa relationer producerar ISO-raderna i diagrammet nedan.
DIN 766 är en separat metrisk standard för kortlänkade kedjor som tabellerar en bredare uppsättning nominella storlekar. Det är inte en översättning av ISO 4565, och de två är inte utbytbara. En kedja tillverkas, märks och levereras till en kalibreringsfamilj, inte till båda samtidigt.
Ingenstans är så tydligare än vid 10 mm, den gemensamma storleken där de två familjerna delar bolag på plan: DIN 766 anger 28 mm och ISO 4565 anger 30 mm för samma nominella stångdiameter. Vid 8 mm råkar stigningen sammanfalla med 24 mm i båda, men den tillåtna maximala yttre bredden skiljer sig fortfarande — 27,2 mm enligt DIN 766 mot 28,8 mm enligt ISO 4565. De två kalibreringarna kännetecknas av hela uppsättningen länkdimensioner, inte av en enda storlek eller ett enda nummer.
4. Storlekstabell för ankarkedja (identifikationsreferens)
Tabellen nedan listar länkgeometri som publicerats av varje standard, vid de nominella storlekar där dessa värden är tillgängliga. Det ingår så att en köpare kan identifiera vad en kedja sannolikt kommer att vara - inte för att godkänna en zigenare passform.
| Spec serien | Nominell kedja dia. d (mm) | Stigning / innerlängd (mm) | Innerbredd (mm), ISO w1 min / DIN b1 | Yttre bredd (mm), max — ISO w max / DIN b2 max |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Syfte och källa för diagrammet.Detta diagram är en identifieringsreferens, inte ett godkännande för zigenarekompatibilitet. ISO 4565-värdena är hämtade från dimensionstabellen för själva standarden; DIN 766-värdena transkriberas från standardens tabell genom en industrireferens och korskontrolleras mot en kedjetillverkares tekniska data. Ingen tillverkarspecifik uppskattning ingår, och ingen cell fylls genom extrapolering från en angränsande storlek. Siffrorna är standardernas egna gränser: ISO inre bredd som minimum, ISO extern bredd som max och DIN 766 extern bredd b2 som max, med DIN 766 inre bredd b1 tabellerad som inre bredd.
De två 10 mm raderna är det par som oftast förväxlas i fält. Deras stigning skiljer sig med 2 mm per länk, och över en längd av kedjan ackumuleras den skillnaden - vilket är anledningen till att en felaktig kalibrering tenderar att visa sig som hoppande snarare än som en uppenbart fel kedja. Att mäta flera länkar i serie, snarare än en enda länk, är det praktiska sättet att se vilken kalibrering en kedja är gjord för.
5. Varför zigenaren, inte etiketten, bestämmer passform
Ett ankarspel zigenare - kedjehjulet - är inte ett kedjehjul för allmänt bruk. Dess ficka är bearbetad för att acceptera en specifik länk: en viss stångdiameter, en viss stigning och en viss bredd. Alla tre skärs i samma ficka, så en kedja måste uppfylla alla tre på en gång, inte bara den nominella diametern.
Mekanismen är lättast att se i tonhöjd. När kedjan löper måste varje länk falla ner i en ficka och ligga plant mot sitt säte medan följande länk plockas upp av tanden. Om stigningen är för lång för fickan landar länken på spetsen av tanden istället för sätet. Under spänning åker kedjan upp, nästa länk hamnar också fel, och löpningen blir en serie överhopp - kedjan klättrar över drevet istället för att greppa det. Om planen är för kort trängs länkar i fickan och kedjan binder. Breddfel beter sig på samma sätt på den andra axeln: en för bred länk överbryggar fickans väggar och kan inte sitta, medan en för smal länk rör sig löst och kan vrida sig istället för att spåra.
Det är också därför som ett bänktest bevisar väldigt lite. Att tappa några länkar i en zigenare för hand, eller vrida kedjehjulet långsamt utan belastning, kan se övertygande ut på en kedja som kommer att uppföra sig fel när spänning och rörelse appliceras. Fickan behöver bara acceptera varje länk, under en hel körning, under belastningen av hämtning. En arbetsmarginal är inbyggd i fickan av ankarspelstillverkaren, men storleken på den marginalen varierar mellan modellerna och ingen enskild toleranssiffra gäller för varje zigenare.
Den praktiska slutsatsen är att zigenarens egen märkning är den primära identifieraren. Stämplingen på kedjehjulet, läs tillsammans med ankarspelsmanualen, namnger standarden och storleken fickan klipptes till. Kedjan får inte köras på en zigenare bearbetad för en annan standard, även när den nominella storleken ser likadan ut.
6. En order om inköpskontroll
För en ersättningsbil eller en nybyggnad körs kontrollerna i denna ordning - från den fasta delen av systemet till den variabla delen:
- Läs zigenaren först.Identifiera ankarspelet och kedjehjulsmodellen och läs stämplingen på zigenaren tillsammans med ankarspelets manual. Markeringen anger standardstorleken och den nominella storleken som fickan klipptes för; det är den fasta referensen för allt som följer.
- Matcha kedjans deklarerade standard och märkning.Bekräfta vilken kalibreringsfamilj kedjan är gjord till och vad tillverkaren markerar den som, och kontrollera att detta motsvarar zigenaren.
- Verifiera de färdiga måtten mot ett prov.Lägg minst tio länkar platt, dra åt dem och mät från ytterkant till ytterkant på en ren, oanvänd sektion; en enda länk är opraktisk att mäta exakt. Jämför resultatet med tillverkarens deklarerade mått för den kalibreringen. En sliten kedja kommer att mäta längre än den tillverkades, så en begagnad kedja får inte vara den enda grunden för att dimensionera en ny.
- Få den exakta specifikationen skriftligen och kör den specificerade passningskontrollen.Bekräfta leveransspecifikationen med kedjetillverkaren och ankarspelstillverkaren och utför den passningskontroll som ankarspelstillverkaren anger innan du bestämmer en full längd till fartyget.
Steg ett och två fastställer vilken kedja som ens är en kandidat. Steg tre och fyra bekräftar att kedjan faktiskt levererade matchningar — och det är de steg som oftast hoppades över när en ersättning beställs mot enbart en diameter.
7. Vad vi ska skicka till oss
Passformsbekräftelse är en dokumentationsövning innan det är ett köp. För att bekräfta den exakta leveransspecifikationen för en kedja på ett givet ankarspel, skicka oss:
- ankarspelet och zigenarmodellen, eller stämplingen på kedjehjulet;
- märkningen på kedjan som för närvarande används (standard och storlek);
- kedjespecifikationen som krävs — kalibreringsfamilj, nominell storlek och erforderlig längd;
- någon relevant ritning eller ankarspelsmanualsida.
Vi kommer att arbeta utifrån dessa för att bekräfta specifikationen av vad vi kan leverera. Vi certifierar inte en kombination av zigenare och kedja från en enda dimension, och vi kan inte lova att en godtycklig kedja och zigenare kommer att vara kompatibla – det beror på kalibreringen och tillverkningstoleransen för zigenaren, som båda ankarspelstillverkaren kontrollerar.
Vår nuvarande förankringshårdvara listas underankarkedja. Där en kedjeinföring av rostfritt stål DIN 766 är relevant, listas den här:rostfritt stål DIN 766 ankarkedja. Den produktlistan är endast en ingångspunkt; det är inte i sig bevis på att en given batch överensstämmer med någon speciell standard, och dimensionsbekräftelse kommer fortfarande från tillverkarens dokumentation.


