
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.04: Dimensionering av marina klossar och belastningsgränser: Förhindrar förtöjningsfel i 316SS klossar
På Andy Marine tror vi att praktisk tillverkningskunskap är en av de mest värdefulla tillgångarna som byggs över tid.
Inne i vår verkstad finns ingenjörer, produktionsspecialister och erfarna tekniker som har spenderat år arbetat med rostfritt stål marin hårdvara — från materialval och gjutprocesser till efterbehandling och kvalitetskontroll.
Många av dessa insikter lärs ut genom daglig produktionserfarenhet: förstå varför en komponent misslyckas, hur olika material presterar i marina miljöer och vilka detaljer som verkligen spelar roll vid utveckling pålitlig hårdvara.
Denna praktiska kunskap delas dock ofta endast inom verkstaden och når sällan kunder som fattar inköps- och tekniska beslut.
INGENJÖR SAMTALAR är vår strävan att organisera dessa samtal och dela tillverkningsupplevelsen bakom marin hårdvara.
Genom denna serie diskuterar vi material, produktionsprocesser, designöverväganden och verkligheten lärdomar från en tillverkare av marin hårdvara.
Dagens ENGINEER TALKS Ep.04 presenteras av Engineer Wu, skriven av mig som redaktör.
När en marin kloss går sönder under belastning är själva komponenten sällan den enda orsaken. I de flesta fältfall, kloss misslyckanden är systemfel – som ett resultat av interaktionen mellan mekaniska lastbanor, däckmontering strukturer, val av fästelement, installationsmetoder och materialkvalitet.
Från vår erfarenhet av att tillverka 316 rostfritt stål marin hårdvara och strukturella gjutgods på Andy Marine, förståelse av klotsfel kräver att man analyserar hur krafter överförs från kajen genom kopplingen, fästelement och slutligen in i fartygets däcksstruktur.
Genom att identifiera dessa felmekanismer kan båtbyggare, inköpsingenjörer och underhållsteam göra bättre beslut under hårdvaruspecifikation, installation och långsiktigt underhåll.
1. Utdragning av fästelement och gängfel
1.1 Fältobservation och mekanism
Ett av de vanligaste fellägena i installationer av marina klossar är urkoppling av fästelement, där montering bultar lossnar, dras genom däckstrukturen eller upplever gängskador under hög belastning.
Detta inträffar ofta under dynamiska händelser som stormflod, plötsliga vågpåverkan eller upprepade belastningscykler.
Sammanfattning av felkedjan
Utlösare:Dynamiska överspänningsbelastningar från stormförhållanden eller vågor plötsliga effekterdragspänningin i klossen monteringssystem.
Mekanism:När denna dragkraft överstigerlastkapaciteten hos fästelementsystemet– vilket beror på bult material, gängingreppslängd, installationsmoment och däcksubstratets skick—anslutningen börjar misslyckas.
Misslyckande resultat:Gängskada eller fullständig utdragning av bulten från däcksstrukturen.
Bidragande faktor:Spaltkorrosion i dåligt tätad reas minskar successivt den effektiva hållfastheten hos fästelement av rostfritt stål, särskilt i kontinuerliga saltvattenexponering.
Mekaniskt, när dragkraften som appliceras på klossen överstiger belastningskapaciteten för fästelementsystemet, fel inträffar.
Anslutningens faktiska styrka beror inte bara på bultmaterialet utan också på gängingrepp längd, installationsmoment, däckstruktur och miljöexponering.
Med tiden kan spaltkorrosion i dåligt tätade områden minska den effektiva hållfastheten hos rostfritt stål fästelement, särskilt i kontinuerliga saltvattenmiljöer.
1.2 Förebyggande tekniska lösningar
Installationskontroller
- Säkerställ tillräcklig gängingreppslängd, vanligtvis 1,5–2 gånger fästelementets diameter vid fästning i metallsubstrat.
- Applicera lämplig marint tätningsmedel under bulthuvuden och brickytor för att minska vatteninträngning.
- Följ specificerade vridmomentvärden under installationen. Överdriven åtdragning kan introducera onödig förspänning och minska återstående lastkapacitet.
Komponentval
- Specificera A4-70 eller A4-80 (316 rostfritt stål) fästelement för marina lastbärande applikationer.
- Undvik självgängande skruvar som primära fästelement för förtöjningsklotsar. Genomgående skruvförband är att föredra närhelst strukturella belastningar är inblandade.
2. Däckgränssnittsfel och otillräckligt stöd
2.1 Fältobservation och mekanism
En kloss som drar bort från däcket tillsammans med en del av glasfiberlaminat är vanligtvis ett tecken på fel i monteringsstrukturen snarare än fel på klosskroppen.
När en kloss installeras med endast små brickor under däcket koncentreras lasten över en begränsad område.
På däck med kärnor, såsom balsa- eller skumsandwichstrukturer, kan överdriven kompression skada kärnmaterialet. När kärnan tappar strukturell integritet kan laminatet böjas, vilket tillåter vatteninträngning och progressiv delaminering.
Utan stödplatta
Högre riskUtan en stödplatta överför fästelement belastning genom små brickor, vilket skaparkoncentrerad punktbelastningpå undersidan av däck.
På kärndäck, detta lokaliserade tryckkomprimerar och krossar kärnmaterialet(balsa eller skum).
När kärnans integritet har förlorats börjar däcklaminatetböj upprepade gångervilket leder till att vatten tränger in,progressiv delaminering, och eventuellt strukturella misslyckande.
Med stödplatta
RekommenderadEn stödplatta (G10-komposit eller 316 rostfritt stål) sträcker sig bortom klossens fotavtryck,fördela lasten över en mycket större däcksyta.
Detta minskar avsevärtlokal stresskoncentrationpå laminatet och förhindrar kärnkompressionsskador.
Resultatet är enstabil, långsiktig lastvägdet bevarar däckets integritet även under upprepade högbelastningsförhållanden.
2.2 Förebyggande tekniska lösningar
Installationskontroller
- För kärndäck, överväg kärnförstärkningsmetoder som att ta bort skadat kärnmaterial runt monteringsområdet och ersätta det med epoxifyllmedel med hög densitet.
- Använd stödplåtar som sträcker sig utanför klossens fotavtryck för att fördela belastningar över ett större strukturellt område.
Komponentval
- Använd G10 kompositstödplåtar eller marinklassade 316 rostfria stödplåtar där så är lämpligt.
- Välj stödplattans tjocklek baserat på klossstorlek, förväntad belastning och däckstruktur.
- Fasa av stödplåtens kanter för att minska lokal spänningskoncentration på fiberglasytor.
Rekommenderad läsningLetar du efter grundläggande hårdvarumått och belastningsklasser för ditt däckutrustningsprojekt? Granska vår konsoliderade tabell iINGENJÖR SAMTALAR Ep.16: Storlekstabell för båtklossar.
3. Belastning utanför axeln och överdriven momentbelastning
3.1 Fältobservation och mekanism
Marinklotsar är i allmänhet utformade för att hantera laster som överförs nära däcksplanet.
En vanlig orsak till överbelastning är felaktig linjedragning, till exempel kajlinjer som går uppåt till en hög kajvägg eller dra i sidled utan korrekt linjeföring.
Högvinkelbelastning
Högre riskNär en docklina draruppåt i en vinkel, klossen horn fungerar som enhävarmovanför däcksytan.
Detta omvandlar en del av linjespänningen till enböjmoment, dramatisktökande dragspänningpå de främre monteringsbultarna och däckslaminatet under dem.
Det resulterandenyfiken effektkan överbelasta fästelement och få klossbasen att lyftas på ena sidan – även när den nominella linjespänningen är inom klossens nominella kapacitet.
Parallell belastning
FöredragetNär dockningslinjen gårparallellt med däcksytan, lasten överförs somskjuvkraftfördelade jämnt över klossbasen och alla monteringsfästen.
Med minimal hävarmseffekt,dragspänning på individen bultar förblir låga, hålla fästanordningen väl inom sitt säkra arbetsområde.
Detta äroptimal lastvägatt marina klossar är konstruerad för att hantera, vilket maximerar hårdvarans nominella kapacitet och livslängd.
När en lina dras uppåt eller i sidled i en vinkel, skapar höjden på klosshornet en hävarm.
Detta omvandlar en del av lasten till ett böjmoment, vilket ökar dragspänningen på monteringsbultarna och däcket gränssnitt.
Den faktiska ökningen beror på klossens geometri, bultavstånd och lastriktning.
3.2 Förebyggande tekniska lösningar
Installations- och layoutkontroller
- Använd ledningar, klossar eller rörkopplingar för att styra inkommande linjer och minska extrema dragvinklar.
- Rikta in klossbasen med den primära riktningen för förväntad belastning när det är möjligt.
Komponentval
- För applikationer med oundviklig vertikal belastning, överväg lågprofilklossar som minskar avståndet mellan lastpunkten och däcksytan.
- För större fartyg eller högre laster ger fyrbults rektangulära basklossar generellt bättre motstånd mot vältningsmoment jämfört med mindre tvåbultskonstruktioner.
4. Interna gjutningsdefekter och strukturell fraktur
4.1 Fältobservation och mekanism
Vissa klossar går sönder genom plötsliga brott utan tydlig deformation eller yttre korrosion.
Inspektion av brottytan kan avslöja en grov, porös inre struktur, vilket indikerar möjlig gjutning defekter såsom gasporositet eller krympningshålrum.
Dold defekt kedja
Vad du ser kontra vad du inte ser:Klossens utsida presenterar enslät, polerad ytautan synliga brister. Internt har dockgasporositet eller krympningshåligheterfrån otillräcklig styrning av gjutprocessen kan förekomma.
Strukturell nedbrytning:Dessa inre defekterminska det effektiva bärande tvärsnittetoch införa spänningskoncentrationspunkter i gjutgodset.
Misslyckande förlopp:Under upprepade laddningscykler,utmattningssprickor initierasfrån dessa inre svaga punkter, fortplantar sig genom materialet tills den återstående sektionen inte längre tål den applicerade belastningen.
Slutresultat:Plötslig, spröd strukturell fraktur med liten eller ingen tidigare synlig varning.
Vid investeringsgjutning påverkar faktorer som formkonstruktion, grindsystem, smältkvalitet och processkontroll intern materiell integritet.
Även om polering kan skapa ett felfritt yttre utseende, kan interna defekter minska effektiviteten lastbärande yta och skapa spänningskoncentrationspunkter.
4.2 Förebyggande tekniska lösningar
Tillverkning och kvalitetskontroller
- Välj leverantörer med kontrollerade investeringsgjutprocesser, inklusive korrekt grinddesign, smältkvalitetshantering och inspektionsprocedurer.
- Tillämpa lämpliga oförstörande testmetoder, såsom inspektion av färgpenetrant för ytdefekter eller radiografisk inspektion av kritiska komponenter.
Materialverifiering
- Se till att komponenterna är tillverkade av verifierat 316 rostfritt stål (CF8M) i marin kvalitet snarare än lägre korrosionsbeständiga alternativ.
- Använd kemisk sammansättningstestning för att bekräfta innehållet av krom, nickel och molybden uppfyller kraven.
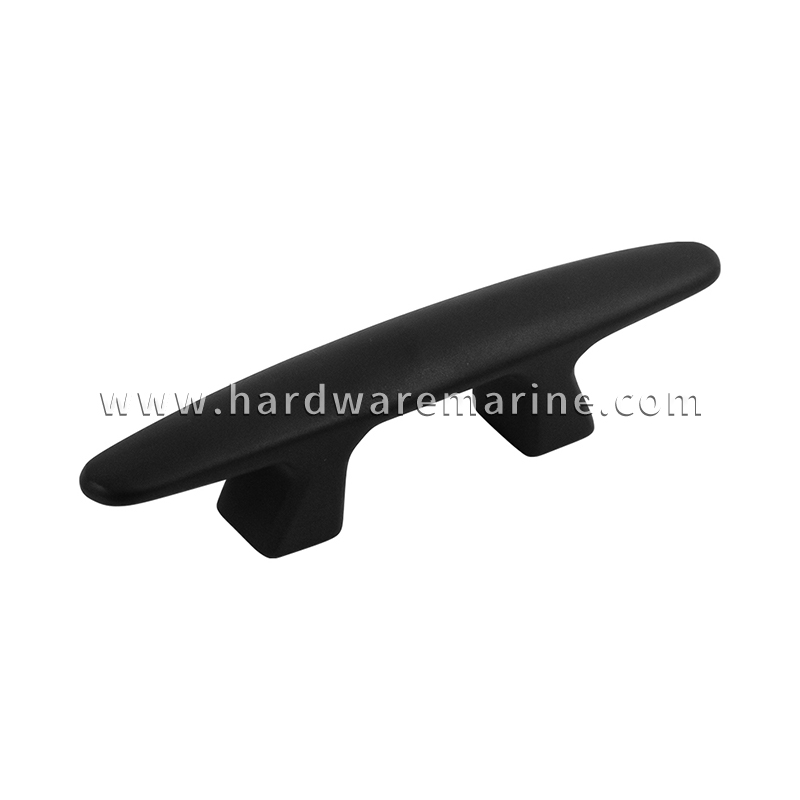
Klos designad för tung användning. 316 rostfritt stål med beläggningar som ger dubbelt skydd mot korrosion och repor.
Browsa →Hur man diagnostiserar marina klossfel
När man undersöker en trasig kloss, analyserar ingenjörer vanligtvis felmönstret innan de byter ut komponent.
| Misslyckande utseende | Möjlig orsak |
|---|---|
| Bult utdragen tillsammans med glasfiberlaminat | Däckstruktur eller fel på baksidan |
| Gängor skadade eller fästelement dragna från passningen | Otillräcklig fästestyrka eller ingrepp |
| Klompen lyfter på ena sidan innan fel | Överdriven momentbelastning från vinklat drag |
| Rengör frakturen genom klosskroppen | Gjutfel, trötthet eller överbelastning |
| Korrosion runt fästelementområdet | Dålig tätning eller spaltkorrosion |
Felanalys hjälper till att avgöra om lösningen kräver en starkare komponent, förbättrad installation eller en olika lasthanteringssätt.
Felläge och lösningsmatris
| Felläge | Rotmekanisk orsak | Primär indikator | Lösning |
|---|---|---|---|
| Utdragbart fästelement | Dragöverbelastning; otillräckligt engagemang; korrosion | Bultar dras ut eller gängor går sönder | Använd 316-fästen, korrekt tätning och genomskruvad installation |
| Krossning av däckkärna | Koncentrerad belastning på laminat/kärna struktur | Glasfiber sprickbildning; däcksdeformation | Förstärk kärnan och montera lämpliga stödplåtar |
| Momentladdningsfel | För stor vertikal eller lateral lastvinkel | Lutning av klotsar; bult överbelastning | Förbättra ledningsdragningen och välj lämplig klossgeometri |
| Spröd kroppsfraktur | Invändiga gjutdefekter eller utmattningsskador | Rengör brottytan; inre tomrum | Kontrollera gjutkvaliteten och verifiera materialets integritet |
Förebyggande av fel börjar före installationen – med korrekt materialval, strukturell design och tillverkningskontroll.
Andy Marine stödjer yachtbyggare, tillverkare av marinutrustning och distributörer med OEM/ODM marin hårdvaruutveckling av rostfritt stål, inklusive investeringsgjutning, precisionsbearbetning och skräddarsydda strukturella komponenter.
Från initiala ingenjörsritningar till färdig produktion är vårt mål att hjälpa kunder att utveckla tillförlitliga marin hårdvara designad för krävande saltvattenmiljöer.


